石家庄输送设备选型指南:皮带机、螺旋机、斗提机怎么配才不踩坑
在石家庄及周边地区的制造、加工、仓储场景里,输送设备几乎是绕不开的一环。无论是粮食加工、建材生产,还是化工、食品、冶金行业,物料从A点到B点的高效流转,直接决定了整条产线的节奏。但很多采购负责人在选型时容易陷入一个误区:只看价格和基本参数,忽略了物料特性、工况环境和后期维护成本,结果设备到场后问题频出。本文结合石家庄本地制造业的实际需求,围绕皮带输送机、螺旋输送机、斗式提升机以及配套配件,梳理一套实用的选型思路。
一、先搞清楚物料特性,再谈设备类型
输送设备选型的第一步不是看设备目录,而是把物料“摸透”。石家庄的产业结构覆盖粮食加工、化工原料、建材、医药中间体、食品调味品等多个领域,不同物料对设备的要求差异很大。
- 粉状与颗粒状物料:如面粉、水泥、化肥、塑料颗粒,重点看流动性、含水率和是否易结块。含水率高的粉料容易在螺旋输送机内壁粘结,需要预留清理口或选用变螺距设计。
- 块状与不规则物料:如矿石、煤块、建筑骨料,皮带输送机更合适,但要注意落料点缓冲和皮带耐磨等级。
- 高温或腐蚀性物料:化工、冶金场景常见,螺旋输送机的叶片材质和筒体防腐处理是关键,普通碳钢往往撑不过半年。
- 卫生要求高的物料:食品、制药行业需要不锈钢材质、可快速拆洗结构,皮带需符合食品级标准。
把物料特性列清楚,设备类型基本就锁定了一半。剩下的才是输送量、输送距离、倾角这些参数。
二、皮带输送机:通用性强,但细节决定寿命
皮带输送机是石家庄输送设备中使用频率最高的一类,结构相对简单,适应性强,从几米到上百米的输送距离都能覆盖。但“简单”不等于“随便”,实际使用中出问题的地方往往集中在几个细节上。
皮带材质的选择需要匹配物料温度和磨损性。普通橡胶带适用于常温、中等磨损工况;耐热带用于水泥熟料、烧结矿等场景;食品级PU带则用于粮食、食品直接接触环节。选错材质,轻则皮带寿命缩短,重则出现安全事故。
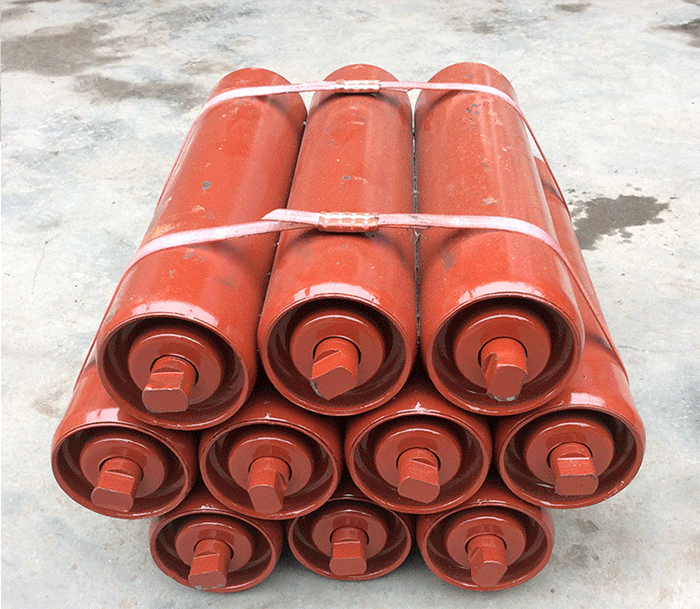
托辊与滚筒的配置直接影响运行阻力和电耗。托辊间距过大,皮带下垂量增加,物料容易撒漏;间距过小,又增加成本和运行阻力。合理的做法是根据物料堆积密度和皮带宽度计算,而不是照搬标准图册。滚筒方面,传动滚筒的包胶处理能有效提升摩擦力,减少打滑。
张紧装置常被忽视。螺旋张紧和重锤张紧各有适用场景,短距离输送用螺旋张紧即可,长距离或负载波动大的工况建议用重锤式,能自动补偿皮带伸长。
三、螺旋输送机:密闭输送的优势与局限
螺旋输送机在石家庄的化工、建材、粮食行业中应用广泛,最大的优势是密闭性好、结构紧凑、可以多点进料和卸料。但它并不是“万能输送机”,有几个边界需要提前认清。
- 输送距离不宜过长:一般单机控制在20米以内,超过这个长度,物料在筒内的摩擦阻力急剧上升,功率消耗不经济,建议改用皮带机或分段布置。
- 不适合输送易碎物料:螺旋叶片对物料的挤压和摩擦会造成破碎,粮食行业输送成品粮时需要谨慎评估。
- 黏性物料要特殊设计:含水率高的物料容易粘附在叶片和筒壁上,可考虑无轴螺旋或加大螺距、降低转速。
- 磨损问题要正视:输送矿粉、砂石等磨琢性物料时,叶片和筒体底部磨损快,可堆焊耐磨层或选用耐磨合金叶片。
另外,螺旋输送机的悬挂轴承位置是维护重点,润滑不到位容易造成轴承烧毁,进而卡死螺旋轴。日常点检清单里这一项不能省。
四、斗式提升机:垂直输送的效率担当
当产线需要把物料从低处提升到高处时,斗式提升机比“皮带机加倾角”的方案更节省占地。石家庄的粮食加工、饲料生产、水泥粉磨站等场景中,斗提机的使用非常普遍。
选型时主要看三点:料斗形式(深斗适合干燥松散物料,浅斗适合易结块物料)、牵引件类型(胶带式适合中小提升量,链条式适合大提升量和高温工况)、卸料方式(离心式、重力式、混合式,取决于提升速度和物料特性)。
实际运行中,斗提机最常见的故障是底部积料和链条跑偏。底部积料多因卸料不彻底或进料量波动大造成,需要在底部设置清理门并控制进料均匀性;链条跑偏则与张紧装置调整和导轨磨损有关,定期检查比事后维修划算得多。
五、配件虽小,影响不小
输送系统的稳定性,很大程度上取决于配件质量。滚筒、托辊、轴承座、联轴器、清扫器这些部件,单件价值不高,但一旦失效,停机损失远超配件本身。
以托辊为例,密封结构决定了使用寿命。石家庄部分工况粉尘较大,普通迷宫式密封在粉尘侵入后润滑脂很快失效,托辊卡死会加剧皮带磨损。选用带多重密封结构的托辊,初期单价略高,但综合更换频率和停机成本反而更经济。滚筒的轴承选型和筒体焊接质量同样值得关注,尤其是传动滚筒,一旦出现裂纹,修复难度大、停机时间长。
六、非标定制:标准设备解决不了的问题
石家庄不少制造企业的产线布局受厂房条件限制,标准型号的输送设备往往“差一点”——角度不对、长度不合适、进出料口位置冲突。这时候就需要非标设备制作和机械加工定制能力。
非标定制的核心不在于“能做”,而在于“做对”。靠谱的定制流程应该包括现场工况勘测、物料特性确认、结构方案沟通、图纸确认、加工制作、出厂试机和现场安装调试。其中现场勘测和图纸确认两个环节最容易被压缩,但恰恰是后期返工的主要源头。建议采购方在定制前把接口尺寸、载荷要求、环境条件(温度、湿度、粉尘、腐蚀)一次性交代清楚,避免边做边改。
七、选供应商,看什么
石家庄本地从事输送设备制造的企业不少,选择时可以重点考察几个方面:一是是否有实际加工能力,比如滚筒加工、托辊生产线、焊接和机加工设备,这决定了交期和品质可控性;二是是否有同类行业的案例经验,粮食、化工、建材的工况差异大,有经验意味着少走弯路;三是质量检测环节是否完整,从原材料入厂到成品试机,有没有可追溯的检验记录;四是售后响应速度,输送设备属于连续运行设备,故障停机影响大,本地化服务的优势在此时体现。
输送设备不是快消品,选型阶段的严谨程度,决定了未来三到五年的运行成本。把物料摸清楚、把工况说明白、把配件质量盯住、把定制细节确认到位,比单纯比价更有价值。